- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Шығару құбыры
Xiamen Hongyu Intelligent Technology Co., Ltd. арнайы зерттеулер мен әзірлемелерге, сондай-ақ құюдан шығарылатын түтіктерді жаппай өндіруге маманданған. Крекинг және ауаның ағуы сияқты дәстүрлі дәнекерленген сору құбырларының жалпы мәселелеріне жауап ретінде біз сенімдірек тығыздағышпен және ұзағырақ қызмет ету мерзімімен әртүрлі көлік үлгілерінің сору жүйелерін металл компоненттерімен қамтамасыз ету үшін жоғары қысымды құюдың біріктірілген қалыптау процесін қабылдаймыз. Біз сондай-ақ сызбалар мен үлгілерге негізделген теңшеуді қолдаймыз.
Сұрау жіберу
Өнім Сипаттамасы
Өніммен таныстыру
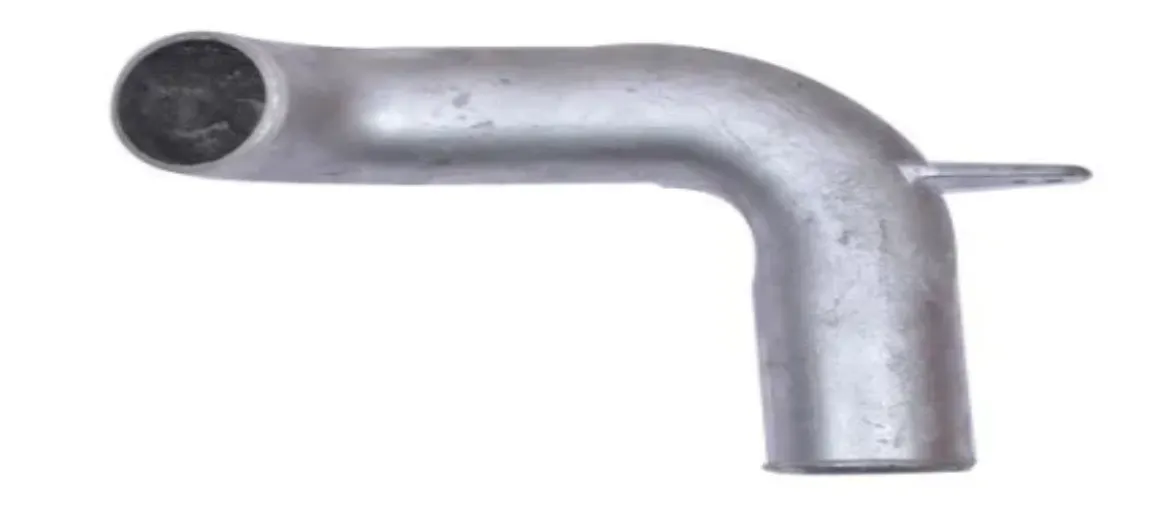
Құйылған газ шығару құбыры - бұл қозғалтқыштың шығатын ұшын ортаңғы және артқы бөліктегі шуды азайту жүйесімен байланыстыратын автомобильдің шығатын жүйесіндегі негізгі металл ағынын басқаратын компонент. Ол пайдаланылған газдарды шығаруға және шуды азайтуға жауап береді. Біз жоғары қысымды құюдың біріктірілген қалыптау процесін дәнекерлеу тігістері арқылы құрылымдағы әлсіз жерлерді жою үшін пайдаланамыз, жеңіл автокөліктерге, жол талғамайтын көліктерге және модификацияланған көліктерге жоғары беріктігі мен тығыздауы жоғары шығатын түтік ерітінділерінің пакеттерін қамтамасыз етеміз. Дәстүрлі көп сегментті қисық құбырларды дәнекерлеу процесімен салыстырғанда, құйылған біріктірілген қалыптау құрылымы өнімнің консистенциясы мен ұзақ мерзімді сенімділігін айтарлықтай жақсартуға ие. Біздің өнімдер көптеген жылдар бойы нақты көлік орнату арқылы тексерілді және олар әртүрлі қатал жағдайларда тұрақты жұмыс істейді. Автокөлік шығаратын түтіктердің жалпы беріктігі дәнекерленген құбырға қарағанда 30% жоғары, ал шығатын кері қарсылық төменірек, көліктің бүкіл шығару жүйесінің қызмет ету мерзімін тиімді ұзартады.
Өнімнің маңызды сәттері
1. Біріктірілген құю құрылымы дәнекерлеу тігісіндегі жарықтарды толығымен жояды
Құйылған автомобильді шығару құбыры жоғары қысымды құю арқылы жасалады, нәтижесінде дәнекерлеу тігістері жоқ клапан корпусы пайда болады. Бұл дәнекерлеуден туындаған жылу әсер ететін аймақта материалдың сынғыштығы мәселесін болдырмайды. Ағын арналары, орнату орындары мен интерфейстердің барлығы құю процесінде біріктірілген. Кейіннен аз ғана мөлшерде ұсақ өңдеу қажет. Жаппай өндіріс кезінде әрбір бөліктің өлшемінің ауытқуын ±0,1 мм шегінде басқаруға болады. Құю құбырының ішкі ағыс арналары дәнекерленген тыртықтарсыз тегіс және сорғыштың кері қарсылығы дәстүрлі дәнекерленген құбырларға қарағанда шамамен 15% төмен.
2. Фланецті тығыздау дәлдігі, интерфейсте ағып кету жоқ
Шығару құбырының интерфейсінің ағуы ең көп таралған ақаулық нүктесі болып табылады. Біз құюмен қамтамасыз ететін шығатын фланец біріктірілген құю арқылы, содан кейін CNC дәл өңдеу арқылы жасалады. Тығыздау бетінің тегістігі 0,03 мм шегінде бақыланады. Жоғары температураға төзімді графит тығыздағышпен біріктірілген ол қысымды төмендетпей 0,35 МПа деңгейінде 30 секунд бойы қысымды ұстай алады. Біріктірілген құйма фланец дәнекерлеу қызуына байланысты деформацияланбайды және ұзақ уақыт пайдалану кезінде тығыздағыш бетінің деформациясы мен ағып кету проблемасы болмайды.
3. Температураға төзімділік және коррозияға төзімділік, ұзақ қызмет ету мерзімі
Клапан корпусының астары берік құйылған алюминий қорытпасынан жасалған, ал беті жоғары температуралы ұнтақ жабынымен өңделген. Ұзақ мерзімді жұмыс температурасы 550 ℃ жетуі мүмкін. Құйрық бөлігінің қосылымы тот баспайтын шығатын түтікпен жұптастырылған. Жаңбырлы, қарлы және тұзды шашатын орталарда оның коррозияға төзімділігі қарапайым көміртекті болаттан жасалған құбырларға қарағанда әлдеқайда жақсы. Бейтарап тұзды бүрку сынағы тот баспай 720 сағатқа созылады және көліктің қызмет ету мерзімін көлікпен синхрондауға болады.
4. Көп үлгілі үйлесімділік және бай теңшеу тәжірибесі
Жол талғамайтын көліктердің шассиі ауыр жағдайларға ұшырайды, үлкен суспензиямен жүру және жиі соққылар. Мұндай көліктердің газ шығару жүйесі соққыға жоғары төзімділікті талап етеді. Біз Jeep JK Cat Back Exhaust сияқты жол талғамайтын көліктердің артқы сорғыш жүйелеріне арналған қалып жасаудың бірнеше схемаларын әзірледік және шассидің орналасуымен және жақындау бұрыштарымен таныспыз. Жобалау кезеңінде біз құбырлардың позицияларын соғу қаупі ең аз схемаға сәйкес реттейміз. Жобалау кезеңінде құбырдың ең төменгі нүктесін жерден 220 мм-ден жоғары етіп көтереміз, осылайша түбінің соғу қаупін айтарлықтай азайтамыз. Модификацияланған және жаңартылған көліктер үшін Vance және Hines Exhaust сияқты брендтермен ынтымақтаса отырып, сәйкес спецификацияларды қамтамасыз ету, сәйкес құйылған фланец интерфейстерін әзірлеу және жылтырату және қара титан жабыны сияқты бетті өңдеуге қолдау көрсетуге болады.
Техникалық сипаттамалар
| Жоба | Параметр сипаттамасы |
| Өнім атауы | Шығару құбыры |
| Негізгі процесс | Жоғары қысымды құю, CNC дәл өңдеу, бетті өңдеу |
| Қосымша материалдар | ADC12 құйылған алюминий қорытпасы, 304 баспайтын болат |
| Интерфейс пішіні | Фланец/Қысқыш қосылымы, сызбаларға сәйкес реттеледі |
| Жұмыс температурасы | Ұзақ мерзімді 550 ℃, ең жоғары қысқа мерзімді 700 ℃ |
| Тығыздау өнімділігі | 0,35МПа қысымды 30 секунд ұстап тұру, қысымның төмендеуі ≤ 0,002МПа |
| Беттік өңдеу | Жоғары температуралы бүріккіш бояумен электрофоретикалық жабын , жылтырату , қара титан жабыны |
| Жеткізу құжаттары | Материалдық есеп, ақауларды анықтау туралы есеп, герметикалық сынақ жазбасы |
Ескертпе: Жоғарыда жалпы анықтамалық сипаттамалар берілген. Соңғы параметрлер сіз ұсынған көлік құралын құрастырудың расталған сызбаларына негізделуі керек. Ерекше жағдайлар үшін алдын ала хабарласыңыз және пішінді босату алдында көлік құралының кедергілерін тексеруді аяқтаңыз.
Сапаны бақылау: Әрбір партия бақылауға болады.
Шикізаттың әрбір партиясы материал сертификаттарымен сақталады; құйма дайындамаларының үлгілері ішкі ақауларды тексеру үшін рентгендік ақауларды анықтау үшін іріктеледі; өңдеуден кейін фланец бетінің тегістігін толық тексеру жүргізіледі; әрбір дайын өнім герметикалық сынақтан өтеді және сәйкес келмейтін өнімдер шығарылмайды. Шығару құбырларының кәсіби өндірушісі ретінде біз әр қадамда балқыту, құюдан бастап түпкілікті өнімді тексеруге дейінгі жазбалары бар партиялық бақылау жүйесін құрдық. Бірінші бөліктің біліктілігі расталғаннан кейін сериялық өндірісті бастауға болады. Жаппай өндіріс пен сынама арасындағы сәйкестікті қамтамасыз ету үшін іріктеп алу жылдамдығы 5%-дан кем емес.
Баптау бойынша ынтымақтастық процесі
1. Сұраныс қосылымы: сызбаларды, сандық үлгілерді немесе үлгілерді алыңыз және интерфейс сипаттамалары мен орнату талаптарын растаңыз
2. Инженерлік бағалау: құюдың орындылығын және көлік құрастыру кедергілерінің қаупін тексеріңіз, шешім мен баға ұсынысын шығарыңыз
3. Қалыптарды әзірлеу: құю қалыптарын теңшеңіз, сынақ пішінін және модификациясын аяқтаңыз
4. Үлгіні өндіру: бірінші бөлікті жасаңыз, өлшемді және герметикалық сынақтарды аяқтаңыз және растау үшін жеткізіңіз
5. Көлік құралын құрастыруды тексеру: көлік құралын нақты орнатуда кедергі немесе резонанстық қалыптан тыс шудың жоқтығын растаңыз.
6. Пакеттік өндіріс: Тексеруден өткеннен кейін жаппай өндірісті бастаңыз және сапаны толық тексеруді жүзеге асырыңыз
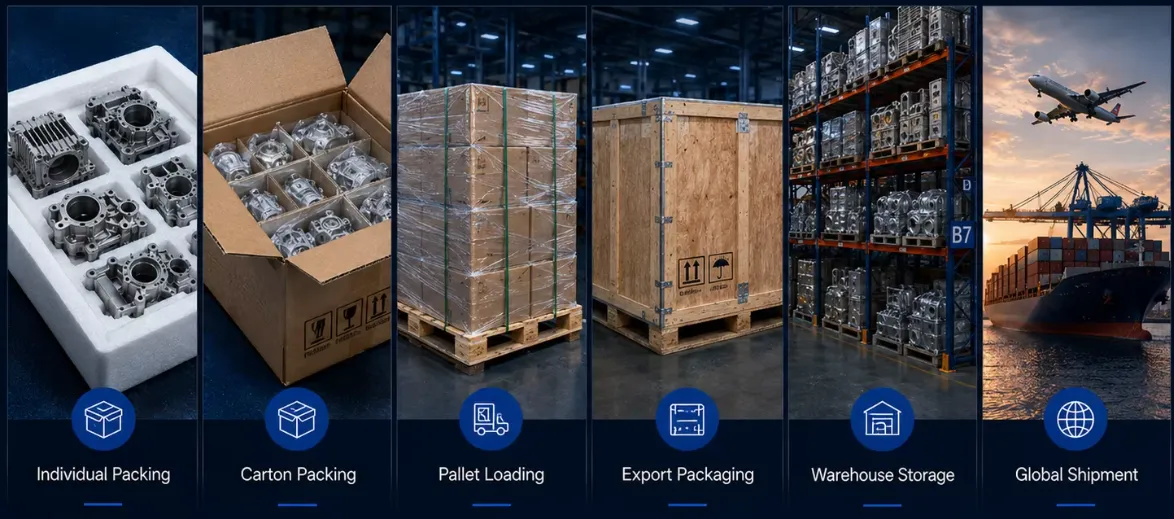
7. Тексеру және жеткізу: түпкілікті тексеру білікті болғаннан кейін жөнелтуге арналған пакет және бір уақытта тексеру материалдарын жеткізіңіз
Неліктен бізді таңдайсыз?
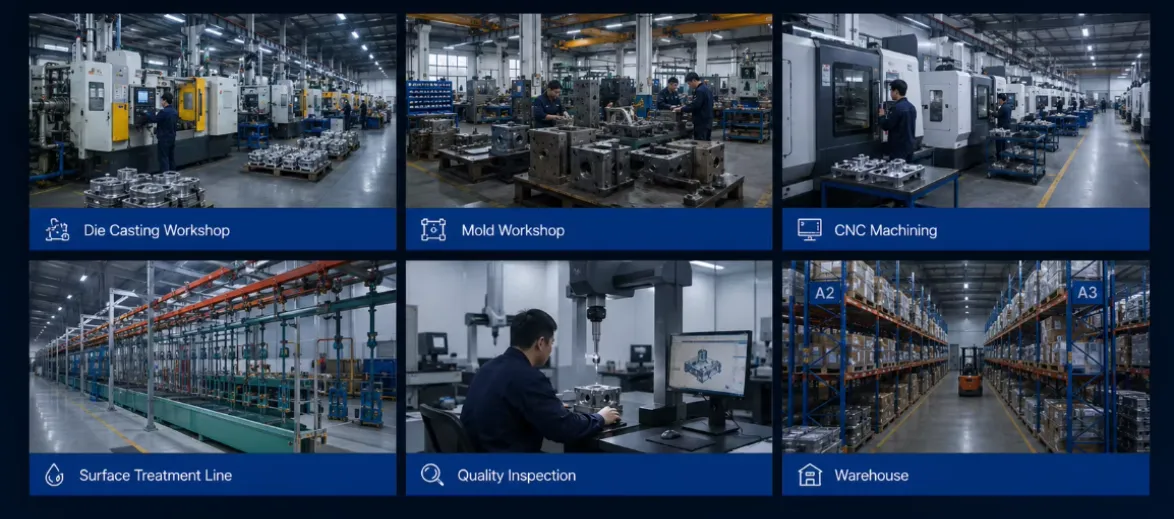
Қалыптарды әзірлеуден, құюды құюдан, CNC дәлдігін өңдеуден бастап соңғы газ өткізбеушілік сынағына дейін бүкіл өндірістік желі бір зауытта жабық циклде аяқталады, негізгі процестер аутсорсингтен өтпейді. Қалыпты босатпай тұрып, шөгу қуыстары және суық жабылулар сияқты ішкі ақауларды алдын ала болжау үшін құйма құю ағынының имитациясын жүргіземіз, бұл қалыптың қайталанатын модификацияларына байланысты уақытты ысырап етпейміз. Шығару құбырларын сенімді жеткізушілер ретінде біз жол талғамайтын көлік шассиінің дизайнын және модификациясын болдырмау нарығының талаптарын білеміз. Өнімдердің әрбір партиясы рентгендік ақауларды анықтау есептерімен және газ өткізбейтін жазбалармен бірге жеткізіледі, бұл өндірісті ұлғайту алдында шағын топтама үлгілерін тексеруді қолдайды. Біздің құюдан шығатын түтіктер Солтүстік Америка мен Оңтүстік-Шығыс Азияның көптеген елдеріне экспортталды. Біз сізге сызбаларды жіберуіңізге қош келдіңіз және біз бағалау нәтижелерімен мүмкіндігінше тезірек кері байланыс береміз.
Жиі қойылатын сұрақтар
Бөлшектердің нақты бағасын қалай алуға болады?
Біз сіздің 2D/3D сызбаларыңызға (STEP/IGS/PDF), материалдарға, мөлшерге, төзімділіктерге, бетті өңдеуге және жеткізу талаптарына негізделген нақты баға ұсынысын ұсына аламыз.
Өндіріс барысын қашықтан бақылай аламын ба?
Иә. Тапсырыс расталғаннан кейін біз егжей-тегжейлі өндіріс жоспарын ұсынып, нақты фотосуреттер мен бейнелерді қамтитын апта сайынғы орындалу туралы есеп жібереміз.
Дайын сору құбырында қандай сынақтар жүргізіледі?
Әрбір дайын өнім герметикалық сынақтан (30 секунд бойы 0,35 МПа қысыммен) және негізгі өлшемдерді кешенді тексеруден өтеді. Құрастырудан кейін ауаның ағып кетпеуін қамтамасыз ету үшін ішкі ауа саңылауларын тексеру үшін рентгендік ақауларды анықтау үшін шикізат пропорционалды түрде алынады.
Шағын топтамалық сынақ тапсырыстарын қабылдайсыз ба?
Техникалық шешім расталғаннан кейін және бірінші үлгі жүктеу үшін тексерілгеннен кейін, өндірісті кеңейту алдында алдымен жүктеу әсерін тексеруге көмектесу үшін шағын ауқымды сынақ тапсырыстарын қабылдай аламыз.
Мен өнімге өзімнің логотипімді басып шығара аламын ба?
Иә. Өндіріс алдында бізге ресми түрде хабарлаңыз және алдымен үлгілерімізге негізделген дизайнды растаңыз.
Сіз дизайнды қолдауды немесе DFM талдауын ұсынасыз ба?
Иә. Біздің инженерлер бөлшектердің дизайнын оңтайландыру, шығындарды азайту және пішінді жақсарту үшін DFM (Өндіріске арналған дизайн) кері байланысын қамтамасыз етеді.
Қатысты санат
Сұрау жіберу
Сұрауыңызды төмендегі формада қалдырыңыз. Біз сізге 24 сағат ішінде жауап береміз.